
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-30 المنشأ:محرر الموقع


يعتمد تحقيق التفاوتات دون الميكرونية والتشطيبات المثالية للسطح كليًا على العلاقة الديناميكية بين عجلة الطحن وقطعة العمل. عندما تقوم بمطابقة قطعة العمل وسرعة العجلة بشكل صحيح، يمكنك التحكم في قوى القطع وتوليد الحرارة عند نقطة الاتصال. تحمل السرعات غير المتطابقة تكاليف تشغيلية باهظة. سوف تواجه أضرارًا حرارية مثل الحروق الناتجة عن الطحن، وعلامات الثرثرة الشديدة، والتآكل المتسارع للعجلات، ومعدلات الخردة المرتفعة التي تؤدي إلى اختناق خطوط الإنتاج. يتطلب حل هذه المشكلة حساب نسب السرعة الدقيقة بالقدم السطحية في الدقيقة (SFPM) أو بالأمتار في الثانية (m/s). تملي قدرات المعدات الحديثة دقة هذه المعلمات وتكرارها. يجب أن يفهم المشغلون كيفية موازنة هذه السرعات للحفاظ على هندسة العجلة وسلامة الأجزاء.
تعمل السرعة المتطابقة بشكل صحيح على موازنة عملية الإزالة القوية للمواد مع الحفاظ على هندسة العجلة وسلامة الأجزاء. النجاح يعني الوصول إلى تفاوتات الأبعاد دون حرق المعدن أو تزجيج العجلة الكاشطة. يجب عليك التحكم في السرعات النسبية في منطقة الطحن. إذا قمت بتشغيل العجلة بسرعة كبيرة دون ضبط دوران قطعة العمل، فإن الحبوب الكاشطة تحتك بدلاً من أن تقطع. ويولد هذا الاحتكاك كميات هائلة من الحرارة. وعلى العكس من ذلك، فإن تشغيل قطعة العمل بسرعة كبيرة يؤدي إلى زيادة التحميل على حبيبات الكاشطة الفردية، مما يتسبب في تعطل العجلة قبل الأوان وفقدان شكلها.
يتم حساب سرعة العجلة بالقدم السطحية في الدقيقة (SFPM) أو بالمتر في الثانية (m/s). يقيس هذا مدى سرعة انتقال الحبوب الكاشطة عند القطر الخارجي للعجلة. يتم قياس سرعة دوران قطعة العمل بـ RPM. يجب عليك تحويل عدد الدورات في الدقيقة هذا إلى سرعة سطحية لفهم ديناميكيات القطع الحقيقية. في المعدات اليدوية، يستخدم المشغلون بكرات متدرجة لتغيير السرعات، مما يحد بشدة من عملية التحسين. تستخدم الحديثة آلة الطحن الأسطوانية CNC محركات مؤازرة ومحركات متغيرة التردد للتحكم اللانهائي.
تحدد هذه السرعات النسبية سمك الشريحة المكافئ. يحدد هذا المقياس حجم الرقائق الدقيقة التي تمت إزالتها بواسطة الحبوب الكاشطة الفردية. تعمل الرقائق السميكة على زيادة إزالة المواد ولكنها تعمل على تسريع تآكل العجلات. تعمل الرقائق الرقيقة على تحسين تشطيب السطح ولكنها تزيد من خطر تزجيج العجلة. لحساب هذه السرعات وتطبيقها على أرضية المتجر، اتبع الخطوات المحددة التالية:
نقطة البداية الصناعية لسبائك الفولاذ العامة هي نسبة 50:1. وهذا يعني أن سطح العجلة يتحرك أسرع بـ 50 مرة من سطح قطعة العمل. يوفر خط الأساس التجريبي هذا توازنًا ثابتًا بين إزالة المواد وعمر العجلات لعجلات أكسيد الألومنيوم التقليدية. يجب عليك الانحراف عن خط الأساس هذا بناءً على التطبيق. سيؤدي التمسك الصارم بنسبة 50:1 إلى حدوث فشل عند طحن السبائك الغريبة أو استخدام المواد فائقة الكشط.
يؤثر انتقال قطعة العمل عبر محيط عجلة الطحن على مسار القطع الفعلي. في إعدادات الطحن العرضي، يجب عليك مزامنة عدد الدورات في الدقيقة لقطعة العمل مع معدل التغذية المحورية. يحدد معدل الاجتياز لكل دورة مدى تداخل العجلة مع قطعها السابق. تتسبب نسب التغذية إلى السرعة غير الصحيحة في تداخل أنماط الرصاص. ستشاهد علامات حلزونية أو استدقاقًا غير متساوٍ على طول قطعة العمل. يتطلب عدد الدورات في الدقيقة الأسرع لقطعة العمل معدل اجتياز أسرع نسبيًا للحفاظ على تداخل ثابت للعجلة.
إذا قمت بالتغذية ببطء شديد أثناء دوران قطعة العمل بسرعة، فإن العجلة تبقى في مكان واحد لفترة طويلة جدًا، مما يتسبب في تراكم الحرارة الموضعية والتزجيج. إذا قمت بالتغذية بسرعة كبيرة، فإن العجلة تترك مسارًا حلزونيًا غير أرضي، يشار إليه غالبًا باسم "عمود الحلاقة". يعتمد التداخل الدقيق على عرض العجلة والسطح المطلوب.
| نوع التطبيق | نسبة السرعة الموصى بها (العجلة: قطعة العمل) | تغذية اجتيازية نموذجية لكل دورة | تشطيب السطح المتوقع (Ra) |
|---|---|---|---|
| التخشين العدواني | 30:1 إلى 40:1 | 1/2 إلى 2/3 عرض العجلة | 63 - 125 ميكرون |
| الطحن القياسي (الصلب) | 50:1 إلى 60:1 | 1/4 إلى 1/3 عرض العجلة | 32 - 63 ميكرون |
| التشطيب الجيد | 80:1 إلى 120:1 | 1/8 إلى 1/6 من عرض العجلة | 8 - 16 ميكرون |
| التشطيب الفائق (كربيد) | 100:1 إلى 150:1 | 1/10 إلى 1/8 من عرض العجلة | 2 - 8 ميكرون |
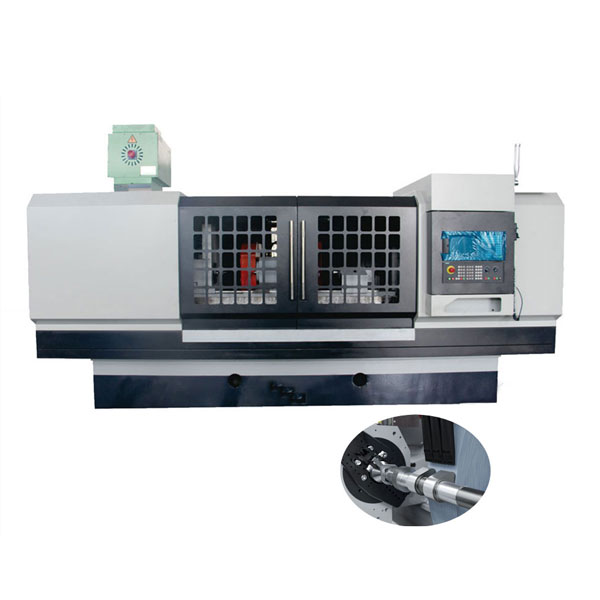
يُترجم محرك المغزل وعزم دوران المحرك إلى قوى قطع مستقرة في ظل نسب سرعة متفاوتة. يجب عليك تقييم كيفية تعامل الآلة مع ضغط الطحن لتحقيق النتائج المرجوة. عندما تقوم العجلة بتعشيق الجزء، فإنها تولد قوى عمودية (تدفع الجزء بعيدًا) وقوى عرضية (مقاومة الدوران). تتطلب إدارة هذه القوى فهمًا عميقًا لكيفية تأثير نسب السرعة على التفاعل المادي بين المادة الكاشطة والمعدن.
هناك علاقة مباشرة بين سرعة قطعة العمل وعمق القطع وMRR. تؤدي زيادة سرعة قطعة العمل أو عمق القطع إلى زيادة MRR. ومع ذلك، فإن ارتفاع MRR يزيد من ضغط الطحن. أنت بحاجة إلى صلابة عالية للماكينة لمنع الانحراف تحت هذا الضغط. تحافظ موازنة سرعة العجلة وسرعة قطعة العمل على سلوك الشحذ الذاتي. إذا كانت سرعة العجلة عالية جدًا بالنسبة لقطعة الشغل، فإن الحبوب تصبح باهتة ومزججة. إذا كانت سرعة قطعة العمل عالية جدًا، فستتعطل العجلة قبل الأوان.
لتحسين MRR دون التضحية بجودة الجزء، يجب عليك مراقبة مقياس حمل المغزل. يشير الانخفاض المفاجئ في حمل المغزل إلى أن العجلة قد تزجيجت وتوقفت عن القطع، مما يتطلب دورة تلبيس فورية. يشير حمل المغزل الثابت والمرتفع إلى كفاءة القطع، بشرط ألا يعاني الجزء من تلف حراري. يمكن أن يؤدي ضبط عدد دورات قطعة العمل في الدقيقة بنسبة 10% فقط إلى تغيير عملية القطع تمامًا، مما يؤدي إلى إعادة العجلة الزجاجية إلى حالة الشحذ الذاتي.
تحدد الديناميكا الحرارية لمنطقة الطحن جودة الجزء. تتحول معظم الطاقة المستهلكة أثناء الطحن إلى حرارة. تعمل قطعة العمل التي تدور ببطء شديد كمشتت للحرارة. يؤدي وقت الاتصال المطول إلى تصلب السطح أو ضغوط الشد المتبقية أو التشققات الدقيقة. يجب عليك مطابقة سرعة العجلة مع سرعة توصيل سائل التبريد. تخلق العجلة سريعة الدوران طبقة حدودية من الهواء تعمل على تشتيت سائل التبريد. إن مطابقة سرعة سائل التبريد مع سرعة العجلة يضمن أن يكسر السائل هذه الطبقة الحدودية ويصل إلى منطقة القطع.
لا يكون حرق الطحن مرئيًا دائمًا بالعين المجردة. في بعض الأحيان يظهر على شكل تغير طفيف في اللون، ولكن في كثير من الأحيان يتطلب الأمر النقش بالنيتال للكشف عن التغيرات المعدنية تحت السطح. ولمنع حدوث ذلك، تأكد من أن فوهات سائل التبريد موجهة بدقة نحو واجهة قطعة عمل العجلة. استخدم أنظمة تبريد عالية الضغط لتتناسب مع السرعة الطرفية للعجلة. إذا كنت لا تزال تعاني من الاحتراق، فقم بزيادة عدد الدورات في الدقيقة لقطعة الشغل لتقليل وقت سكون أي نقطة على الجزء المقابل للعجلة.
تتعامل بنيات الآلة المختلفة مع مزامنة السرعة بطرق مختلفة. يجب عليك مطابقة قدرات المعدات مع متطلبات التطبيق المحددة الخاصة بك. إن الإعداد الذي يعمل بشكل مثالي على مطحنة خشنة للخدمة الشاقة سوف يفشل فشلاً ذريعًا على آلة تشطيب عالية الدقة. إن فهم القيود الميكانيكية وميزات التحكم الخاصة بمعداتك المحددة أمر غير قابل للتفاوض من أجل استقرار العملية.
تعتمد المطاحن اليدوية على بكرات متدرجة أو أدوات تحكم محدودة في السرعة المتغيرة. وهذا يحد من قدرتك على ضبط نسب السرعة. يجب على المشغلين تقديم التنازلات، واختيار أقرب سرعة متاحة بدلاً من السرعة المثالية. يوفر التحكم CNC تعديلات غير محدودة للسرعة وقابلة للبرمجة. تعد برمجة سرعة السطح الثابتة (CSS) ميزة رئيسية لنماذج CNC. مع انخفاض قطر العجلة من الارتداء، يقوم CSS تلقائيًا بزيادة عدد دورات المغزل في الدقيقة للحفاظ على سرعة السطح الدقيقة. تسمح ميزات تجاوز معدل التغذية للمشغلين بتحسين سرعة دوران قطعة العمل في الوقت الفعلي بناءً على ملاحظات الشرارة.
علاوة على ذلك، يمكن لآلة الطحن الأسطوانية المجهزة بأدوات التحكم CNC تنفيذ دورات طحن معقدة تتضمن أقطارًا وأكتافًا متعددة في إعداد واحد. يقوم عنصر التحكم تلقائيًا بضبط عدد دورات قطعة العمل في الدقيقة لكل قطر محدد للحفاظ على نسبة سرعة ثابتة عبر الجزء بأكمله. وهذا يلغي الحاجة إلى التدخل اليدوي ويضمن تشطيبات متسقة للأسطح بغض النظر عن هندسة الأجزاء.
تتطلب المواد ذات التحكم العالي (RC) متطلبات محددة لمطابقة السرعة. عند استخدام مطحنة أسطوانية خارجية للفولاذ المتصلب، غالبًا ما تستخدم مواد كاشطة فائقة مثل عجلات CBN أو Diamond. تتطلب هذه العجلات سرعات أعلى بكثير، تصل غالبًا إلى 120 م/ث. يجب عليك ضبط عدد دورات قطعة العمل في الدقيقة وفقًا لذلك للحفاظ على سمك الشريحة الأمثل ومنع الضرر الحراري للسطح المتصلب.
يتطلب طحن الفولاذ المتصلب مثل D2 أو M2 توازنًا دقيقًا. إذا كانت سرعة العجلة منخفضة جدًا، فسوف تنسحب حبيبات CBN من الرابط بدلاً من قطع الفولاذ. إذا كانت سرعة قطعة العمل عالية جدًا، فإن عملية القطع العنيفة سوف تولد حرارة زائدة، مما يؤدي إلى سحب الحالة المزاجية من الفولاذ وتدمير صلابته. يجب عليك استخدام مبردات الزيت المستقيمة بدلاً من المستحلبات القابلة للذوبان في الماء عند تشغيل CBN بهذه السرعات القصوى لتوفير التشحيم المناسب ومنع التآكل الكيميائي للحبيبات الكاشطة.
يمثل طحن الأجزاء الطويلة والنحيلة تحديات فريدة من نوعها. يجب أن تتحكم آلة طحن العمود في قوى الطرد المركزي. يجب عليك تحديد سرعة قطعة العمل بعناية لمنع الضرب بالطرد المركزي، أو الاهتزازات التوافقية، أو انحراف منتصف المدى. يستخدم المشغلون مساند ثابتة لدعم العمود. عند تطبيق مساند ثابتة، يجب عليك ضبط نسب السرعة لمراعاة الاحتكاك الإضافي وديناميكيات الدعم.
الأعمدة الطويلة معرضة بشدة للثرثرة التجددية. عندما ينحرف الجزء بعيدًا عن العجلة، فإنه يخلق نقطة عالية. في الدورة التالية، تصطدم العجلة بهذه النقطة المرتفعة، مما يتسبب في قطع أثقل وانحراف أكبر. تتكرر هذه الدورة، تاركة علامات ثرثرة مرئية. لمكافحة ذلك، يجب عليك تشغيل قطعة العمل عند عدد دورات أقل في الدقيقة لتقليل قوى الطرد المركزي واستخدام مساند ثابتة متعددة متباعدة بالتساوي على طول العمود. يجب أيضًا أن تُغطى عجلة الطحن برصاص أكثر خشونة قليلاً لتقليل ضغط الطحن.
غالبًا ما تحاكي الأعطال الميكانيكية مشكلات عدم تطابق السرعة أو تؤدي إلى تفاقمها. يجب عليك تحديد هذه المخاطر والتخفيف منها للحفاظ على التحكم في العملية. يمكنك حساب نسبة السرعة المثالية، ولكن إذا كانت قاعدة الماكينة ملتوية أو تعطلت محامل المغزل، فسيظل الجزء في صندوق الخردة. الصيانة الصارمة للآلة هي أساس الطحن الدقيق.
حسابات السرعة المثالية لا تعني شيئًا إذا كانت الآلة تفتقر إلى المحاذاة الميكانيكية. تتسبب رؤوس العمل وغراب الذيل غير المتوازية في حدوث ضغط طحن غير متساوٍ وأخطاء في الاستدارة. تعمل قوى الدوران وضغط الطحن على نشر الأخطاء في جميع أنحاء سرير الماكينة في حالة تآكل المراكز. يتطلب الحفاظ على التركيز الحقيقي عند السرعات العالية لقطع العمل إعدادات دقيقة. توفر إعدادات المركز الميت تركيزًا فائقًا مقارنةً بإعدادات المركز المباشر، حيث إنها تتخلص من نفاذ المحمل من معادلة الدوران.
لضمان المحاذاة الصحيحة، يجب عليك مسح رأس العمل وغراب الذيل بانتظام باستخدام مؤشر الاتصال. يجب فحص المراكز نفسها بحثًا عن التآكل وإعادة التأريض أو استبدالها إذا ظهرت عليها أي علامات للتحزيز أو الحز. عند الطحن بين المراكز، يجب تنظيم الضغط الذي تمارسه ريشة غراب الذيل بعناية. الضغط الزائد سوف يؤدي إلى انحناء الجزء، في حين أن الضغط القليل جدًا سيسمح للجزء بالدوران على المراكز، مما يؤدي إلى تدمير فتحات المركز وتدمير التركيز.
تتطلب علامات الثرثرة إطار عمل منهجي لاستكشاف الأخطاء وإصلاحها. يجب التمييز بين الاهتزازات القسرية والاهتزازات ذاتية الإثارة. غالبًا ما تنبع الاهتزازات القسرية من عدم توازن العجلة أو نسبة السرعة غير الصحيحة. تتراكم الاهتزازات الذاتية أو الثرثرة المتجددة أثناء القطع. يؤدي تغيير نسبة سرعة العجلة إلى قطعة العمل بنسبة 5-10% إلى تعطيل الرنين التوافقي وغالبًا ما يزيل الثرثرة. تؤثر سرعة التضميد وسرعة التضميد أيضًا على نسبة سرعة القطع الفعالة والتشطيب السطحي.
| نوع العيب | المظهر المرئي | السبب الرئيسي | حل تعديل السرعة/التغذية |
|---|---|---|---|
| تصاعدي (القطب الحلاق) | خطوط حلزونية على طول الجزء | التغذية العرضية سريعة جدًا بالنسبة لعدد دورات المحرك في الدقيقة لقطعة العمل | قم بزيادة عدد دورات قطعة العمل في الدقيقة أو تقليل معدل التغذية العرضية |
| الثرثرة (خطوط مستقيمة) | خطوط متوازية عبر محور الجزء | الرنين التوافقي أو عدم توازن العجلة | قم بتغيير عدد دورات قطعة العمل في الدقيقة بنسبة 10% لكسر الرنين |
| حرق الطحن | تغير اللون (أزرق/بني) على السطح | تراكم الحرارة المفرط، عجلة زجاجية | زيادة عدد دورات قطعة العمل في الدقيقة، وعجلة اللباس أكثر خشونة |
| تزجيج | سطح عجلة لامع، قطع رديء | سرعة العجلة عالية جدًا بالنسبة لقطعة الشغل | تقليل سرعة العجلة أو زيادة عدد دورات قطعة العمل في الدقيقة |
يتطلب شراء جهاز جديد تقييم ميزات محددة تضمن التحكم في العملية ومزامنة السرعة. لا يمكن للمعدات القديمة أن تتنافس ببساطة مع التحكم الديناميكي الذي توفره أنظمة المؤازرة الحديثة وخوارزميات البرامج المتقدمة. عند تقييم الترقيات، يجب عليك النظر إلى ما هو أبعد من المواصفات الأساسية وفحص التكنولوجيا الأساسية التي تحرك المغازل والمحاور.
تعد أعمدة الدوران ذات عزم الدوران العالي ومحرك الدفع المباشر وVFDs ضرورية للحفاظ على عدد الدورات في الدقيقة الدقيق تحت أحمال الطحن الثقيلة. يمكن للمغازل التي يحركها الحزام أن تنزلق تحت معدل MRR مرتفع، مما يؤدي إلى تغيير نسبة السرعة. تعمل أنظمة الدفع المباشر على التخلص من هذا المتغير. تعمل أنظمة موازنة العجلات الديناميكية المدمجة في التحكم في الماكينة على زيادة استقرار قوى القطع عند السرعات العالية. تقوم أنظمة التوازن هذه بمراقبة مستويات الاهتزاز بشكل مستمر وتقوم تلقائيًا بضبط أثقال الموازنة الداخلية للحفاظ على توازن العجلة بشكل مثالي، حتى أثناء تآكلها وامتصاصها لسائل التبريد.
تسمح بنيات التحكم الحديثة بالقياس أثناء العملية. تقوم هذه التقنية بضبط السرعات والتغذية ديناميكيًا بناءً على ردود فعل الأبعاد في الوقت الفعلي. الاستثمار في الآلات ذات تعويض الاستقرار الحراري يحقق عائدًا قويًا. تحافظ هذه الأنظمة على تفاوتات مشددة عبر عمليات الإنتاج كبيرة الحجم عن طريق ضبط المعلمات مع ارتفاع حرارة آلة الصب. تقوم المستشعرات المدمجة في قاعدة الماكينة بمراقبة تقلبات درجة الحرارة وتغذية هذه البيانات مرة أخرى إلى نظام التحكم CNC، الذي يقوم تلقائيًا بإزاحة المحاور للتعويض عن التمدد الحراري.
إن مطابقة قطعة العمل وسرعة العجلة ليست صيغة ثابتة. إنها عملية ديناميكية تعتمد على خصائص المواد ونوع العجلة ومعدلات التغذية العرضية وصلابة الماكينة. يجب عليك مراقبة هذه المعلمات وضبطها باستمرار للحفاظ على جودة الجزء. إن الاعتماد على الحسابات اليدوية القديمة والمعدات القديمة يحد من قدرتك على تحقيق التفاوتات دون الميكرونية باستمرار.
ج: يمكنك حساب سرعة العجلة باستخدام الصيغة: SFPM = دورة في الدقيقة × القطر × 0.2618. يؤدي هذا إلى تعيين معلمات خط الأساس الخاص بك. المعادل المتري هو m/s = (π × D × n) / 60000، حيث D هو القطر بالملليمتر وn هو RPM.
ج: نقطة البداية القياسية هي نسبة 50:1 إلى 60:1. ينطبق خط الأساس هذا على المواد الكاشطة التقليدية على الفولاذ القياسي. قد تعمل الإعدادات المتخصصة، مثل التشطيب الجيد أو المواد فائقة الصلابة، على زيادة هذه النسبة إلى 120:1.
ج: يجب أن يتزامن معدل التغذية العرضية مع عدد الدورات في الدقيقة لقطعة العمل. وهذا يضمن تداخل العجلة بشكل مناسب أثناء القطع. يؤدي الفشل في مطابقة هذه المعدلات إلى تشطيبات عمود الحلاقة أو العلامات الحلزونية أو انهيار العجلة المبكر.
ج: غالبًا ما تنتج الثرثرة عن الرنين التوافقي الناتج عن نسب السرعة غير الصحيحة. تشمل الأسباب الشائعة الأخرى عدم توازن العجلات، أو عدم صلابة الماكينة، أو وجود مراكز فضفاضة ومهترئة في رأس العمل وغراب الذيل.
ج: يمكنك الحفاظ على التركيز من خلال المحاذاة المهمة من رأس العمل إلى غراب الذيل. يجب عليك أيضًا التأكد من التشحيم المركزي المناسب وتطبيق ضغط الراحة الثابت الصحيح لتعويض قوى الطرد المركزي المتزايدة عند السرعات الأعلى.
ج: تتميز آلات CNC بسرعة السطح الثابتة القابلة للبرمجة (CSS). يقوم هذا تلقائيًا بضبط عدد دورات المغزل في الدقيقة للتعويض عن تآكل العجلة. كما أنها تستخدم محاور دقيقة مدفوعة بمحركات مؤازرة لمزامنة سرعات الدوران بشكل مثالي مع معدلات التغذية العرضية.


